为制造业提供懂图纸和电路的工业研发知识库和 AI 工程师
先把历史图纸、电路和工艺资料建成知识库,AI 工程师在上面出图、审图、拆工艺、算报价、写标书。本地部署,数据不出厂。
- A5A 初始量产
- A5B 指示灯调暗,串口防串扰电阻并进板子
- A5C HDMI 显示抖动,产测时发现 踩坑
- A6 上电时复位信号偶发提前变高 踩坑
- A6A 少数板子约二十次有一次不启动 踩坑
- B 处理器换型
- C 存储芯片 2 GB 逐步停产,换 4 GB 换料
- C3 卡座停产换型,网口芯片加一路复位 踩坑
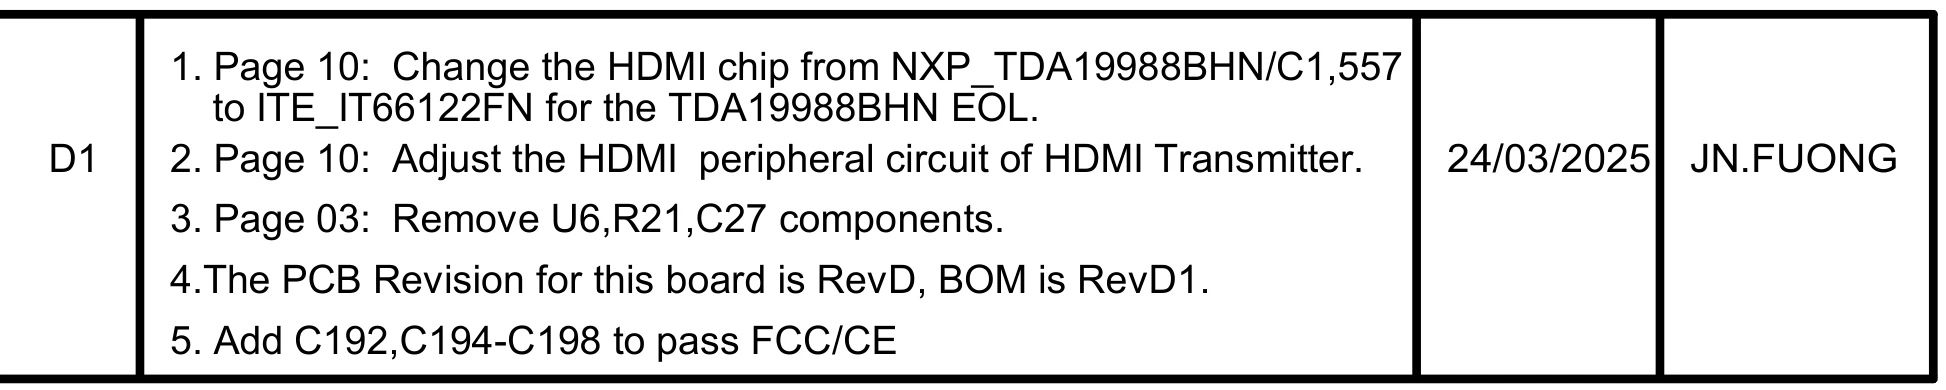
- D1 HDMI 芯片停产,换型并改外围电路 换料
对外的复位信号,要和上电复位合并后再送出去。
三次,都出在上电启动:
- A6 上电时处理器的复位输出偶发提前变高。加了一只与门,用上电复位 PORZn 再把一道关2
- A6A 少数板子约二十次有一次不启动。复位线上的电容改成 2.2 µF 后解决1
- C3 给网口芯片加了一路复位,避免启动时出问题12
要确认 两份官方资料对不上:手册写 C25 改成 2.2 µF1,原理图改版记录写 C242。原理图上 C25 是 24 MHz 晶振的 30 pF 负载电容,复位线上的才是 C243。手册这里应是笔误,按 C24 入库?
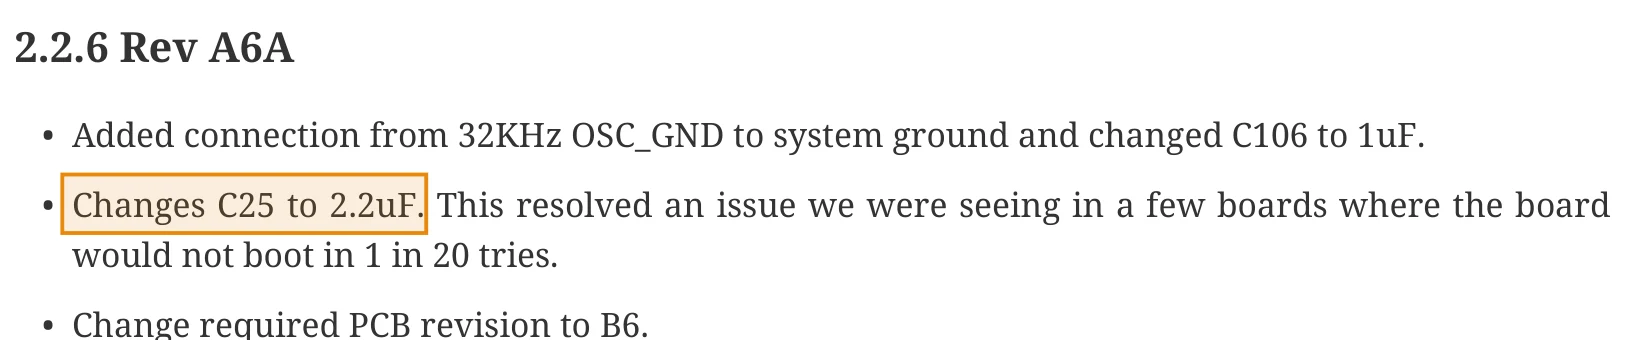
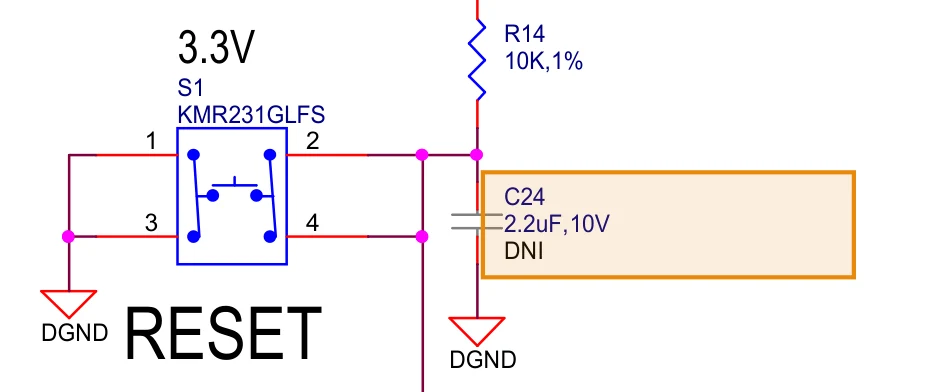
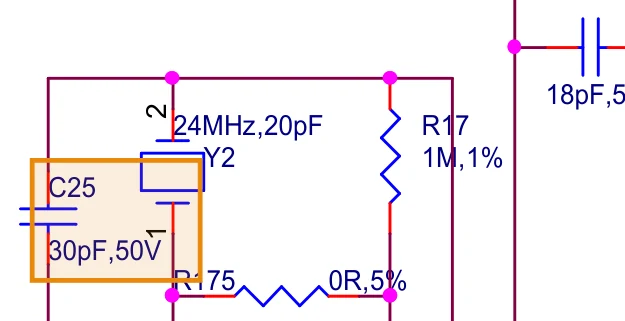
界面示意。谱系和改动取自官方公开的系统参考手册与 RevD1 原理图,截图为官方 PDF 原页。BeagleBone Black,BeagleBoard.org,CC BY-SA。
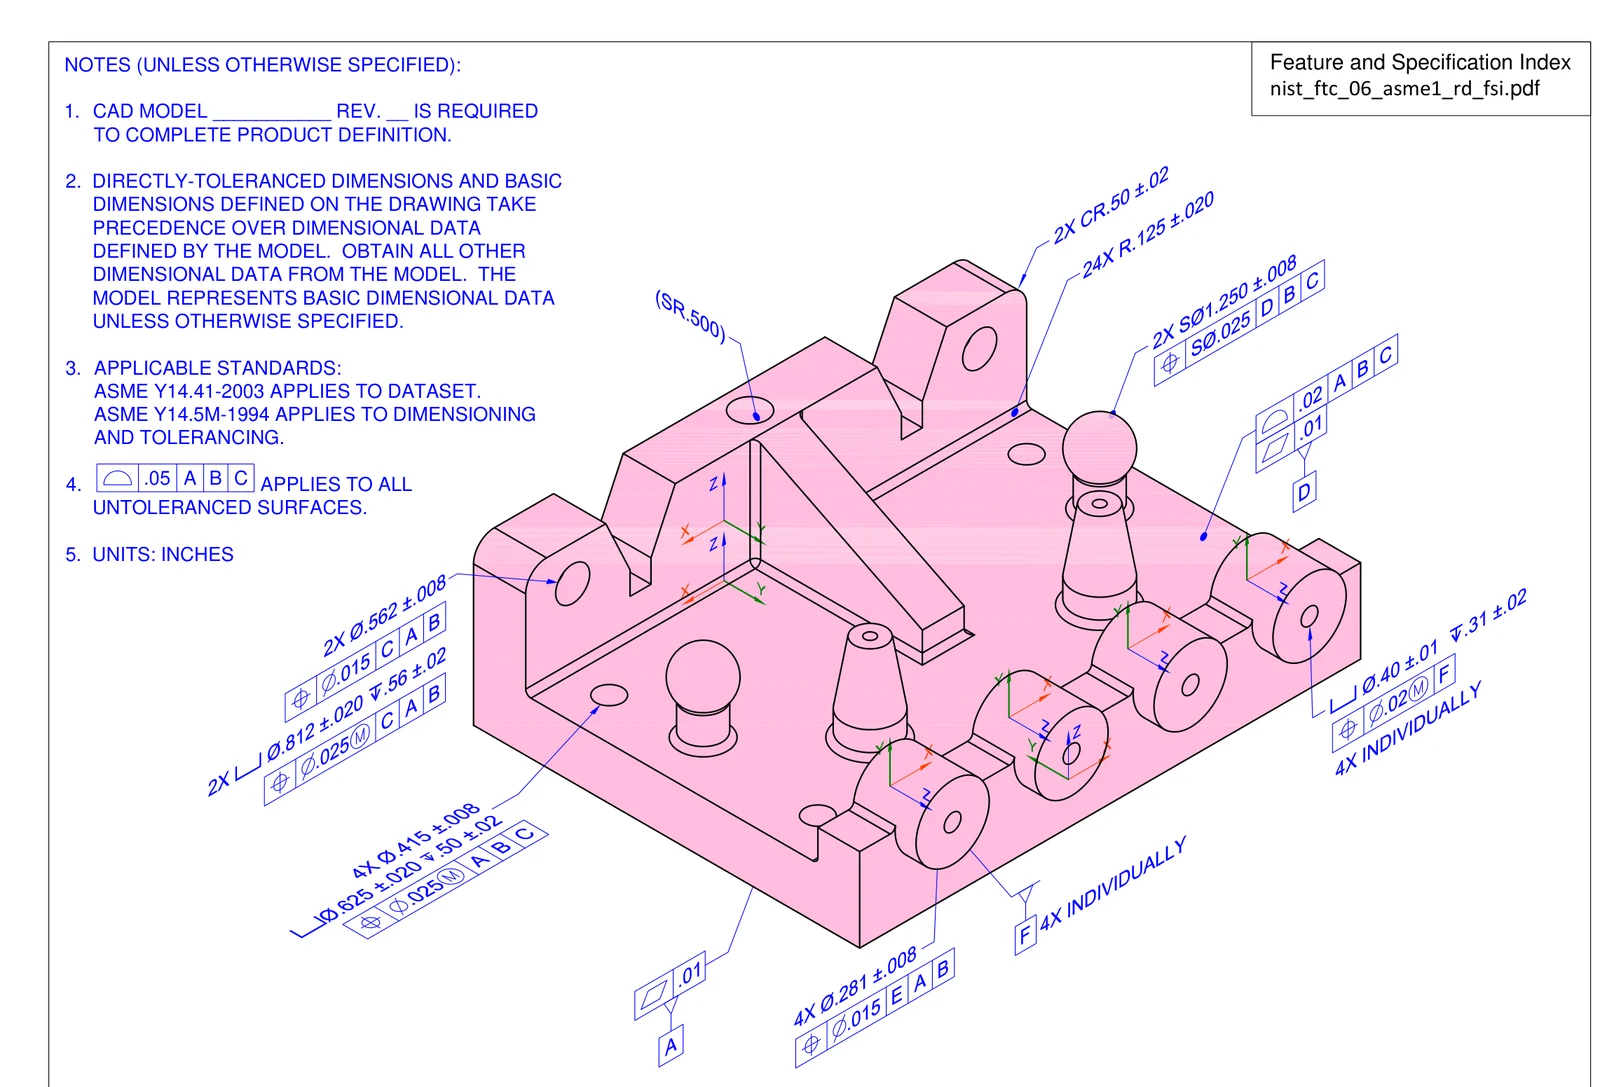
基准:A 底面(平面度 .01 → 0.25),B、C 两个侧面,D 顶面。1
孔和球头:
- 4X ⌀.281±.008 → ⌀7.14±0.20,位置度 ⌀0.38,基准 E | A | B1
- 2X 球头 S⌀1.250±.008 → S⌀31.75±0.20,位置度 S⌀0.63,基准 D | B | C1
要你拍板 2 项:
- 注 4「未注表面面轮廓度 .05 | A | B | C」换算是 1.27,写进技术要求时2:保留 1.27收严到 1.2
- 4X ⌀.281 是英制孔,本厂同类件用公制钻头3:照换算标 ⌀7.14±0.20标 ⌀7.2±0.1,仍在原公差带内
界面示意。模型与标注:美国 NIST 公开测试件 FTC-06(NIST 声明可无限制使用)。
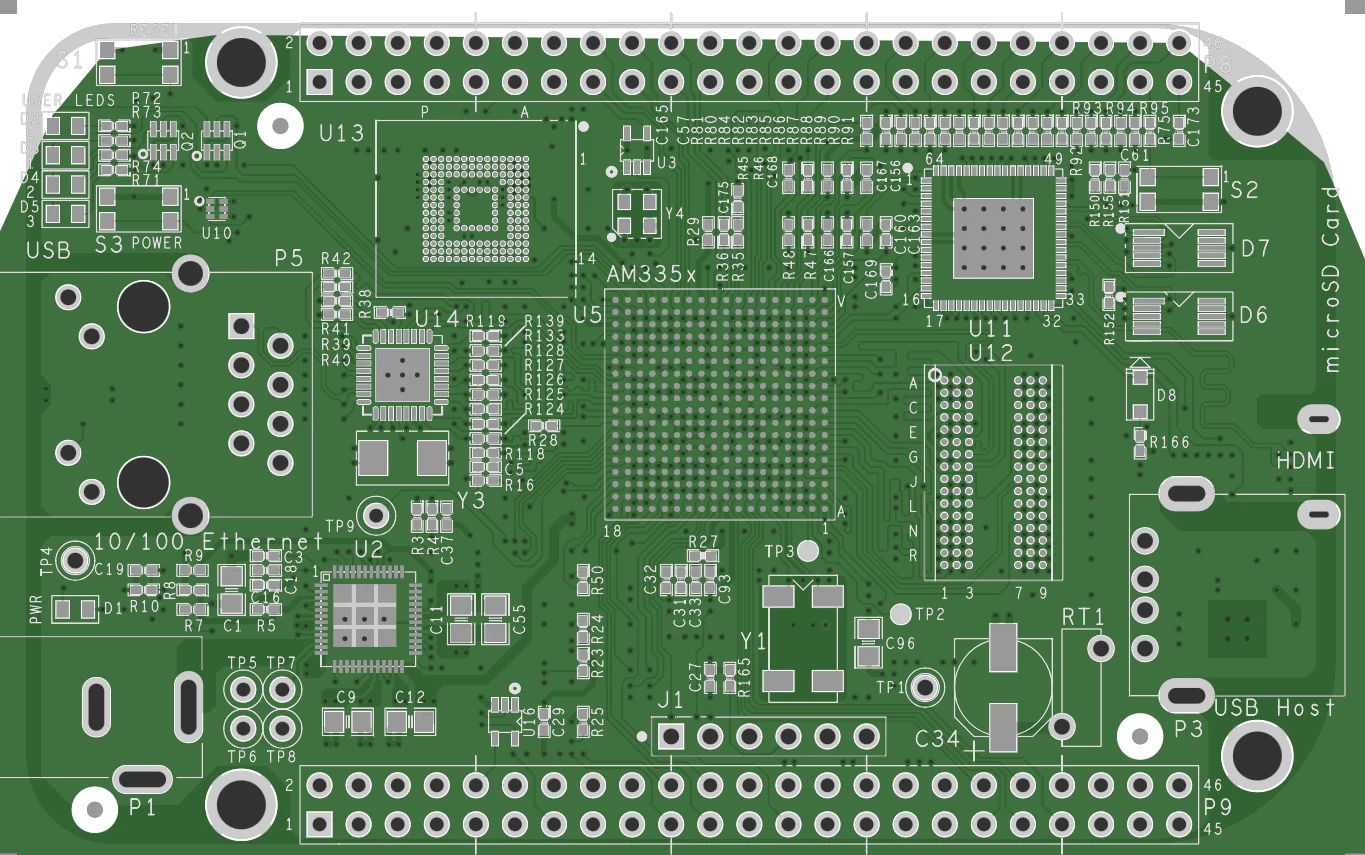
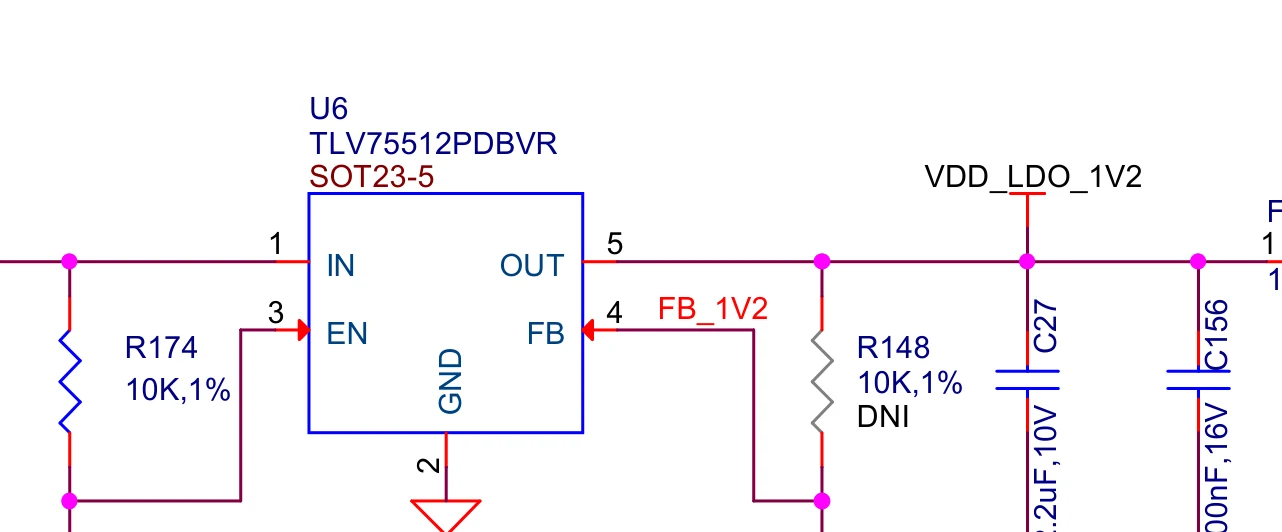
要注意 第 3 页上的删了,但这三个位号被重新分配给了新电路,还在板上:
- U6 现为 TLV75512PDBVR,1.2 V 稳压,第 2 页,输出 VDD_LDO_1V21
- C27 现为 2.2 µF / 10 V,VDD_LDO_1V2 的输出电容1
- R21 现为 10 kΩ,第 10 页,上拉 LCD_RST_GPIO1_92
顺着追到脚:VDD_LDO_1V2 经 FB6 变成 VDD_1V2,进第 10 页给 IT66122FN 的四组 1.2 V 电源脚;R21 所在的与门 U17 输出 RESETn,接它的 SYSRSTN。三件都是新 HDMI 芯片的供电和复位,不是漏删。2
界面示意。板图由官方公开的 RevC 制版文件渲染(仓库公开的最新一版 Gerber),改版核对针对 RevD1 原理图,截图为官方 PDF 原页。BeagleBone Black,BeagleBoard.org,CC BY-SA。
输入阵列 24 号镜有问题,三条独立证据:
- 回程差沿整条曲线恒定约 0.05°(2 轴 × 3 温度共 6 条曲线,0.052~0.059°);其余 63 面最大 0.0104°、中位 0.006°。
- 它的 32 条连接复测后插损全部变差,中位 +1.05 dB;其余 31 行没有一条超过 0.14 dB。
- 两轮复测之间它最大差 2.13 dB,其余最大 0.13 dB。
建议:经过 in24 的 32 路重新标定。同板同组的另外 5 面镜全部正常,是镜个体问题,不是驱动通道组。
| 工序 | 工序内容 | 设备 | 工时 h/件 |
|---|---|---|---|
| 10 | 下料 ⌀130×26 | 带锯床 G4028 | 0.06 |
| 20 | 粗车外圆、端面、内孔,单边留 1 mm | 数控车 CK6150 | 0.30 |
| 30 | 调质 HB220~250 | 外协热处理 | — |
| 40 | 精车 ⌀120 h7、⌀60 H7、两端面 | 数控车 CK6150 | 0.40 |
| 50 | 钻 4-⌀18 均布 | 摇臂钻 Z3040 | 0.15 |
| 60 | 去毛刺、倒角 | 钳工 | 0.05 |
| 70 | 检验 | 检验台 | 0.05 |
| 合计 | 1.01 |
| 项目 | 怎么算的 | 金额 ¥/件 | 依据 |
|---|---|---|---|
| 材料 | 45 钢圆钢 ⌀130×26,2.7 kg × ¥4.6/kg | 12.4 | 采购价 · 9 月 |
| 加工 | 1.01 h × ¥85/h | 85.9 | 工艺卡 + 工时定额 |
| 调质 | 外协 | 6.5 | 供应商报价 |
| 刀具与辅料 | 按工序估算 | 4.2 | 历史均值 |
| 管理费 | 前四项 × 10% | 10.9 | 公司规则 |
| 利润 | (前四项 + 管理费) × 15% | 18.0 | 公司规则 |
| 单价 | 含税另计 | 137.9 |
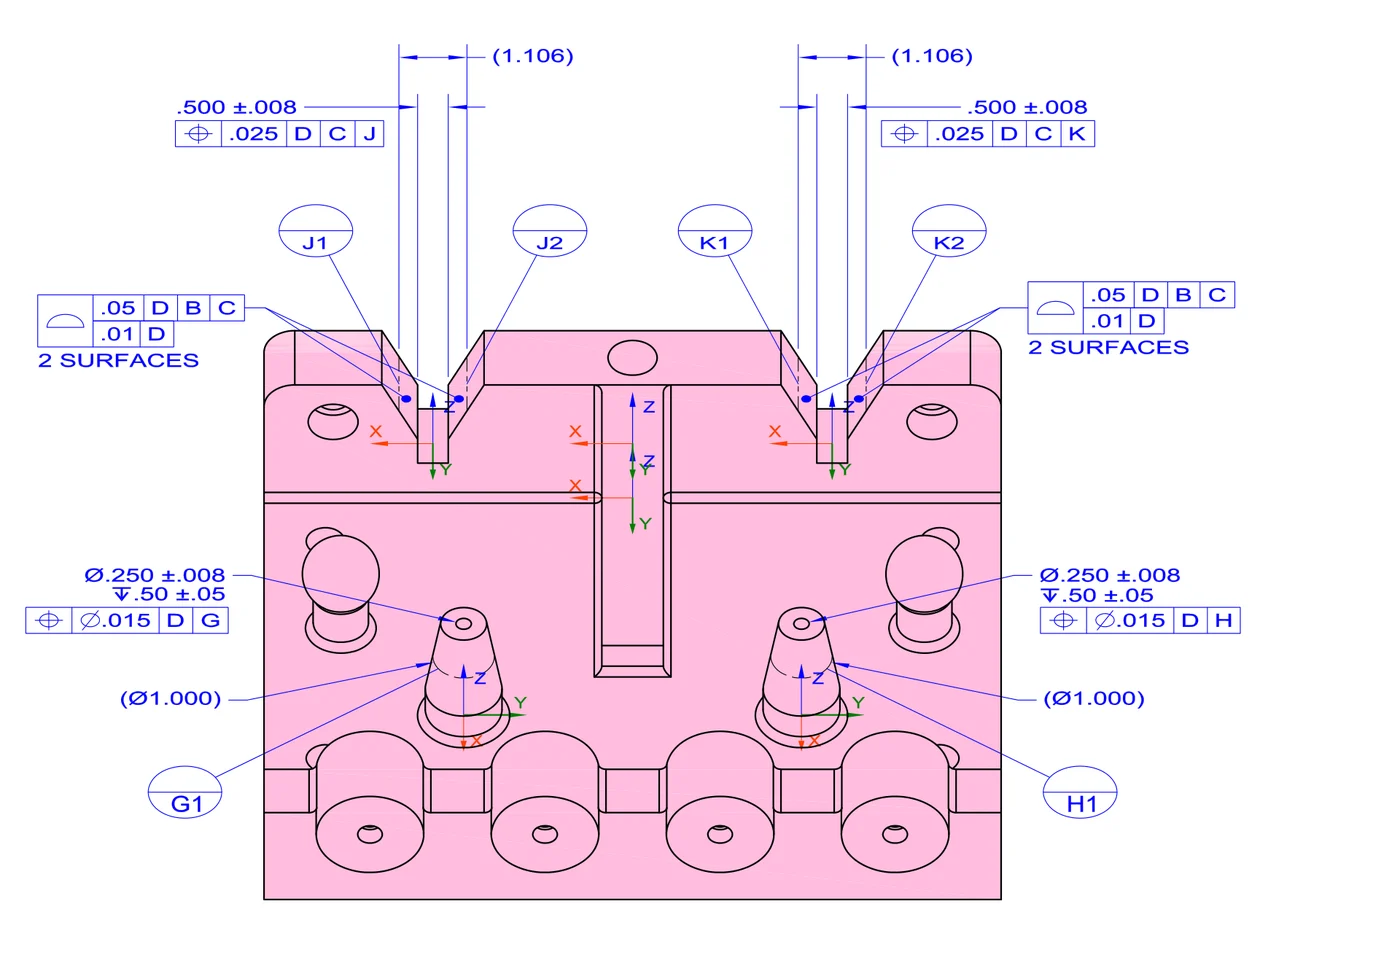 1234567
| # | 特性 | 图纸要求 | 下限 | 上限 | 量具 |
|---|---|---|---|---|---|
| 1 | 锥台孔径 | ⌀.250 ±.008 | .242 | .258 | 塞规 |
| 2 | 孔深 | ↧ .50 ±.05 | .45 | .55 | 深度尺 |
| 3 | 孔位置度 | ⌖ ⌀.015 | D | G | — | .015 | 三坐标 |
| 4 | V 槽宽 | .500 ±.008 | .492 | .508 | 三坐标 |
| 5 | V 槽位置度 | ⌖ .025 | D | C | J | — | .025 | 三坐标 |
| 6 | 面轮廓度(2 面) | .05 | D | B | C;.01 | D | — | .05 / .01 | 三坐标 |
| 7 | 锥台底径 | (⌀1.000) 参考 | — | — | 不检 |
待确认 第 2 项孔深 .50:按标准量到全径处;本厂习惯用深度尺量到钻尖,要不要按钻尖锥高换算,已标黄交检验员。
界面示意。底图为美国 NIST 公开测试件 FTC-06(NIST 声明可无限制使用);左右对称的一组同样编号,图中只标左边。
七、技术方案
7.3 主要技术参数:招标文件要求设备运行时距设备 1 m 处噪声 ≤ 70 dB(A),本方案实测 68 dB(A),满足要求。
7.4 真空系统:主泵组抽至工作真空度的时间为 9.9 分钟,满足连续生产节拍。
7.5 控制系统:采用 PLC 与工控机,具备参数存储、报警记录与联锁保护功能……
复述招标原文:招标文件写的是噪声 ≤ 75 dB(A),第七章 7.3 复述成了 ≤ 70 dB(A)
两张业绩表的项目名称和买方名称填反了
抽气时间 9.9 分钟,用的系数在资料库里找不到出处
可能原因,按这台机型的历史频率排:
- 主轴变频器过流保护 说明书 第 47 页维修记录 12 次
- 主轴电机热继电器动作 电气图 FR2维修记录 5 次
- 润滑压力不足,联锁不让启动 PLC 程序 网络 23维修记录 2 次
先这样查:看变频器面板的故障码 → 测主轴电机绝缘 → 看润滑压力表是否低于 0.15 MPa。
主要是三件事:铜和硅钢涨价拉低 1.4 个点;低毛利产品占比上升拉低 0.6 个点;两个大客户降价拉低 0.3 个点。
两分钟,看它怎么干活
先建知识库,再让 AI 工程师上手 CAD、PCB 软件:出图、审图、写标书、编工艺、接售后电话。
制造企业最费人的活,都压在同一批懂技术的人身上
出图、审图、拆工艺、算报价、写标书、追齐套、接售后电话,每一件都离不开那几位老师傅。
懂图纸和电路的工业研发知识库
不需要老师傅写文档。导入历史图纸和电路,AI 归类型号、总结踩坑,研发负责人审核入库。
- 01 导入历史资料 图纸、电路、仿真、工艺卡、标书、维修记录
- 02 AI 逐份读懂 原生文件直接打开,不用先整理
- 03 归类和提炼 型号谱系、方案亮点、踩坑总结
- 04 研发负责人审核 通过再入库,不对的可以改
能直接读和操作的软件:CAXA、SolidWorks、AutoCAD、中望、浩辰、Altium、Cadence、KiCad、嘉立创 EDA、Ansys、COMSOL,以及 ERP、MES、PDM。
我们的数字员工:从研发、制造到售前售后
十个岗位,共用同一个知识库。
同一台服务器装进去,全公司都能用。先研发,后全员。
数据不出厂:本地部署,国产模型,不拿你的数据训练
一台桌面级设备就能起步。接 ERP、MES、PDM 默认只读;一个人原来看不到的,他的数字员工也看不到。
国产模型可选(DeepSeek、通义千问、GLM),国产、进口算力都支持。
我们已为多家制造企业提供专业级的数字员工
客户名都不公开。每张卡写清楚做了什么、得到了什么。
投标书初稿当天出,递交前查出复述错误、业绩表填反等废标风险。
某国家级专精特新 · 特种装备 AI 机械工程师 8 张图 38 分钟一个部件的全套零件图当天出齐,原来要三五天。
某机械企业 AI 工艺工程师 20 次测试 0 次致命误读多家供应商评估"做不了"的活,做出来了。
某芯片测试板服务商 AI 电子工程师 几个小时 → 10 分钟专家放大了逐根线看的检查,交给 AI 先跑一遍。
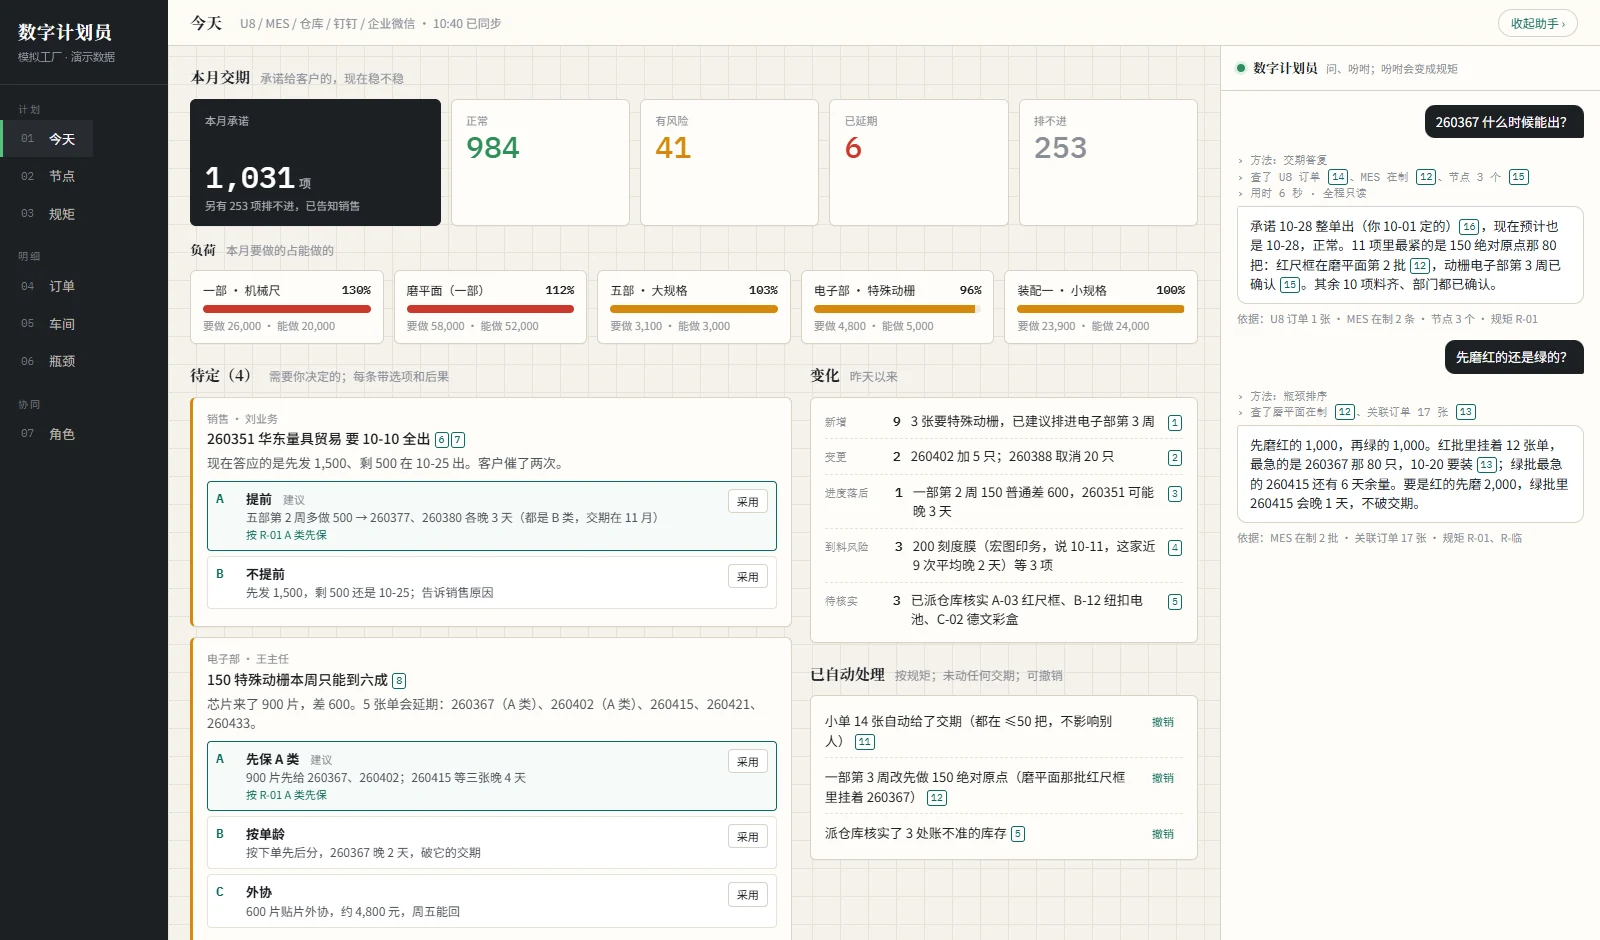
某精密测量仪器企业 AI 计划员 漏排 0 单不漏单,答应客户的交期守得住。
某国家级专精特新 · 磨床 AI 售后工程师 转给老师傅的电话少一半老师傅不再被电话打断,客户等得更短。
「以前来了那么多卖工业 AI 的,没有一个是来解决我问题的,都是来推销方案的。」
某机械企业老板带你的真活来,现场测
一套 3D、一块电路板、一张图纸、一份招标文件都行。本机副本上跑,全程断网,你们的文件一个字不改。