3 分钟 一张图的气泡图和检验清单
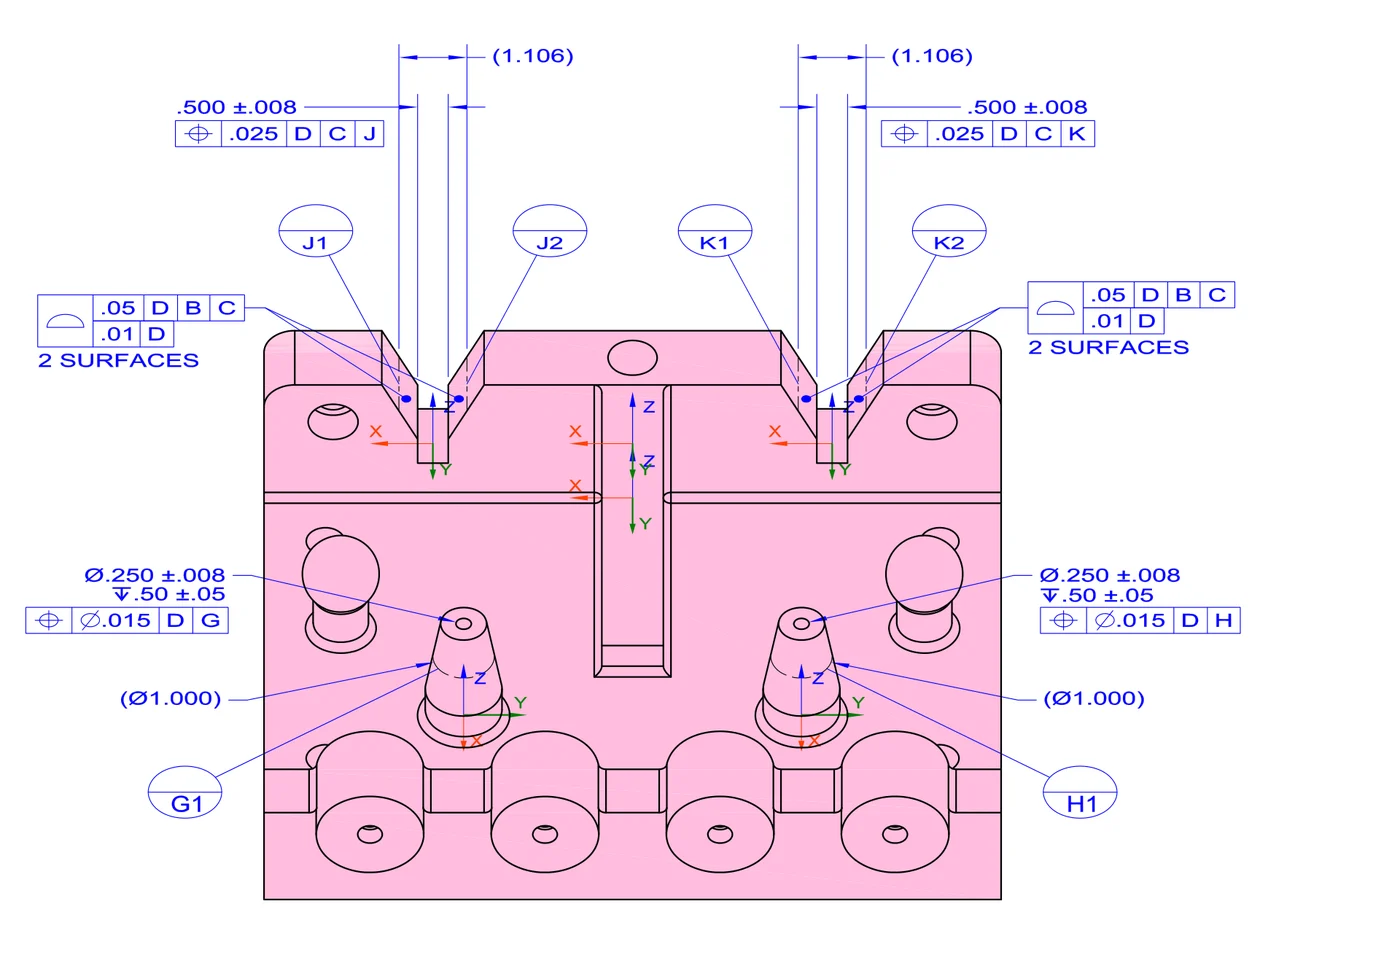 1234567
| # | 特性 | 图纸要求 | 下限 | 上限 | 量具 |
|---|---|---|---|---|---|
| 1 | 锥台孔径 | ⌀.250 ±.008 | .242 | .258 | 塞规 |
| 2 | 孔深 | ↧ .50 ±.05 | .45 | .55 | 深度尺 |
| 3 | 孔位置度 | ⌖ ⌀.015 | D | G | — | .015 | 三坐标 |
| 4 | V 槽宽 | .500 ±.008 | .492 | .508 | 三坐标 |
| 5 | V 槽位置度 | ⌖ .025 | D | C | J | — | .025 | 三坐标 |
| 6 | 面轮廓度(2 面) | .05 | D | B | C;.01 | D | — | .05 / .01 | 三坐标 |
| 7 | 锥台底径 | (⌀1.000) 参考 | — | — | 不检 |
待确认 第 2 项孔深 .50:按标准量到全径处;本厂习惯用深度尺量到钻尖,要不要按钻尖锥高换算,已标黄交检验员。
界面示意。底图为美国 NIST 公开测试件 FTC-06(NIST 声明可无限制使用);左右对称的一组同样编号,图中只标左边。
从首件到客诉,质量资料它来出
气泡图与检验清单
逐个编号,检验方法和量具一起列好。
首件检验与 PPAP
首件检验报告、尺寸报告按模板出。
检验报告与 SPC
数据进来,报告和控制图出来。
客诉与 8D
客诉进来,先出一版 8D 初稿。
质量追溯
一路追到批次、工序和供应商。
来料检验标准
按图纸和规格自动出检验项。
原生图纸,标注本身就是数据
从 CAD 原生文件直接读标注,不靠识别图片;扫描件读完再回查位置,拿不准的标黄交人。
- 01 原生图纸 CAD 文件里的标注本身就是数据
- 02 读出每个特性 尺寸、公差、形位公差、粗糙度
- 03 编号与检验项 检验方法、量具、上下限
- 04 气泡图和检验表 拿不准的标黄交人
界面示意:示例零件的气泡图与检验清单。关键结论由工程师确认。
拿一张你们的图纸,看气泡图怎么出
一套 3D、一块电路板、一张图纸、一份招标文件都行。本机副本上跑,全程断网,你们的文件一个字不改。